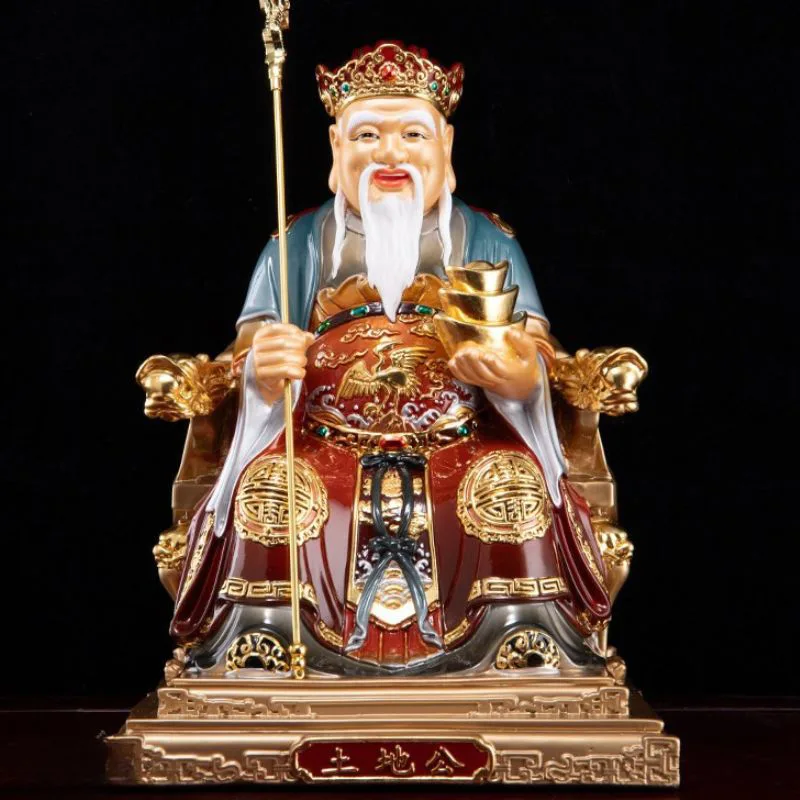
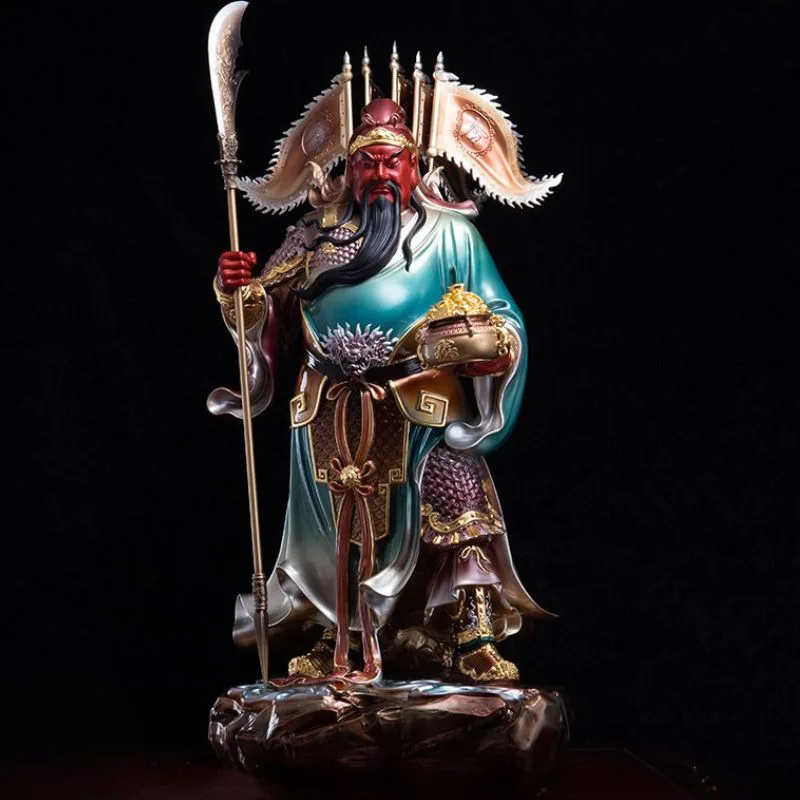
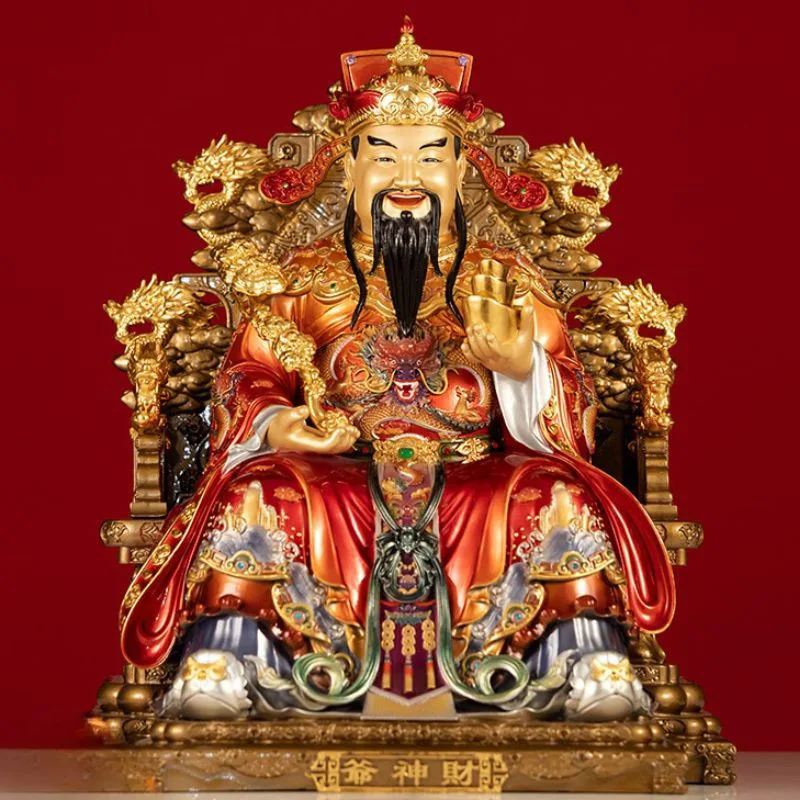
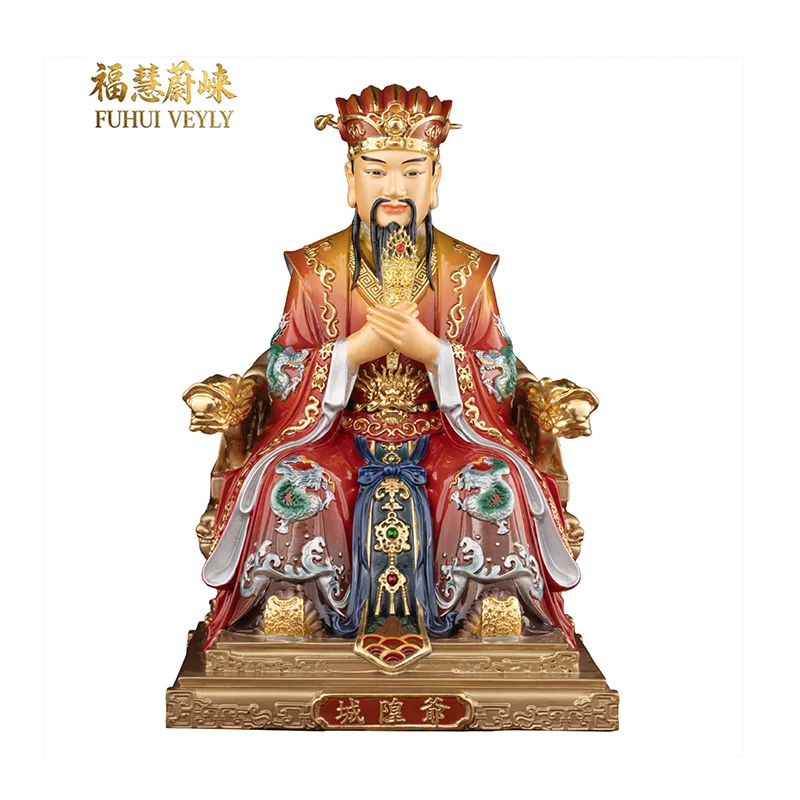
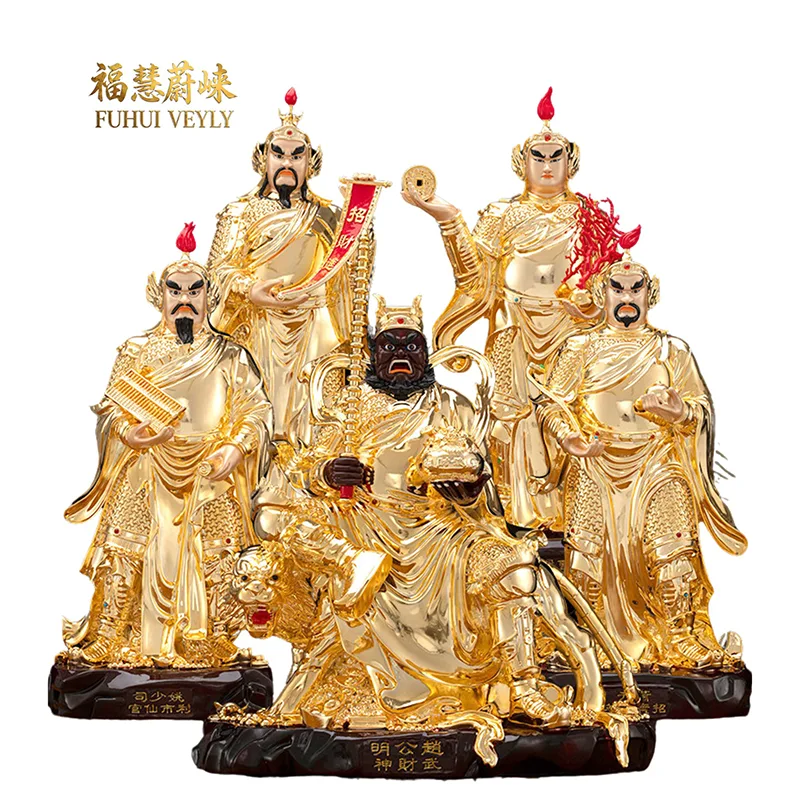
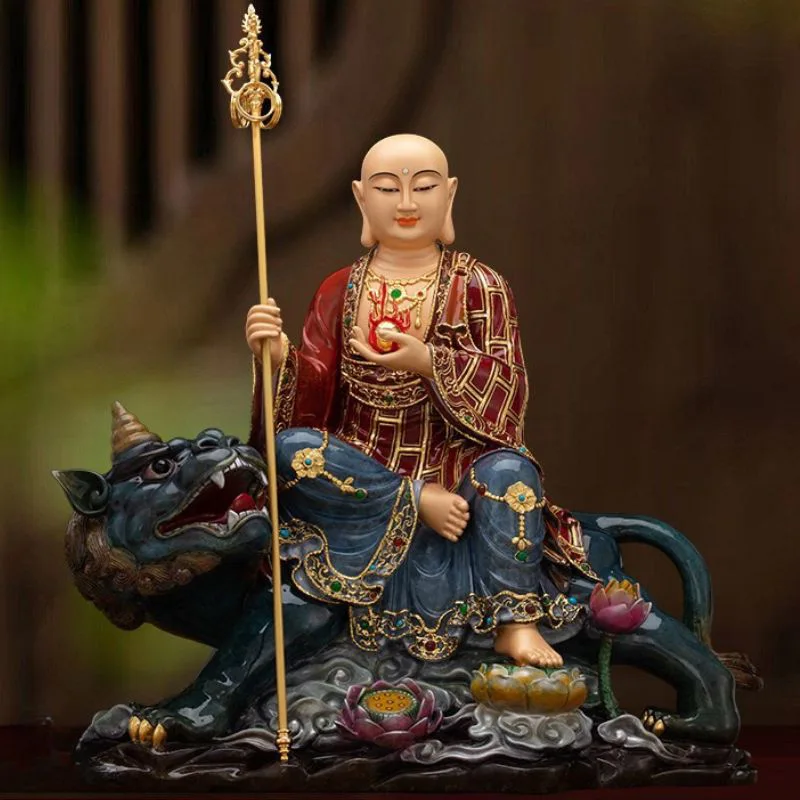
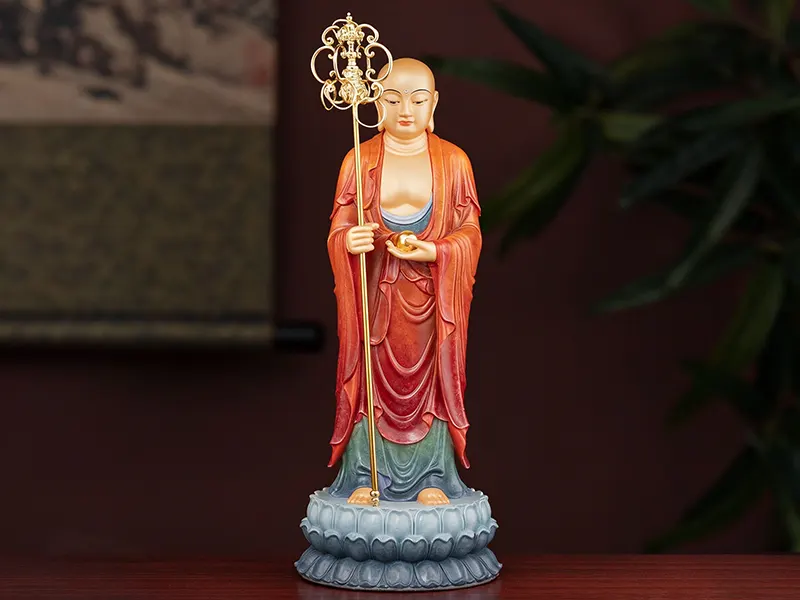
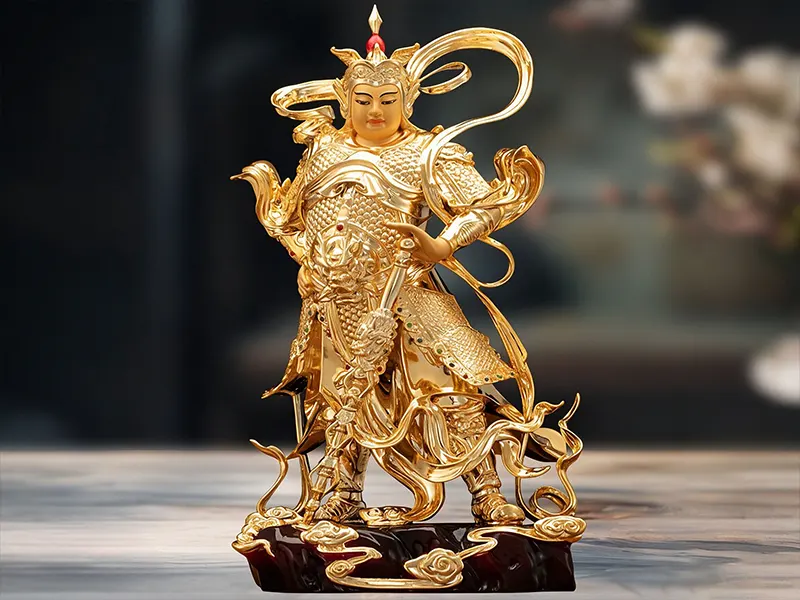
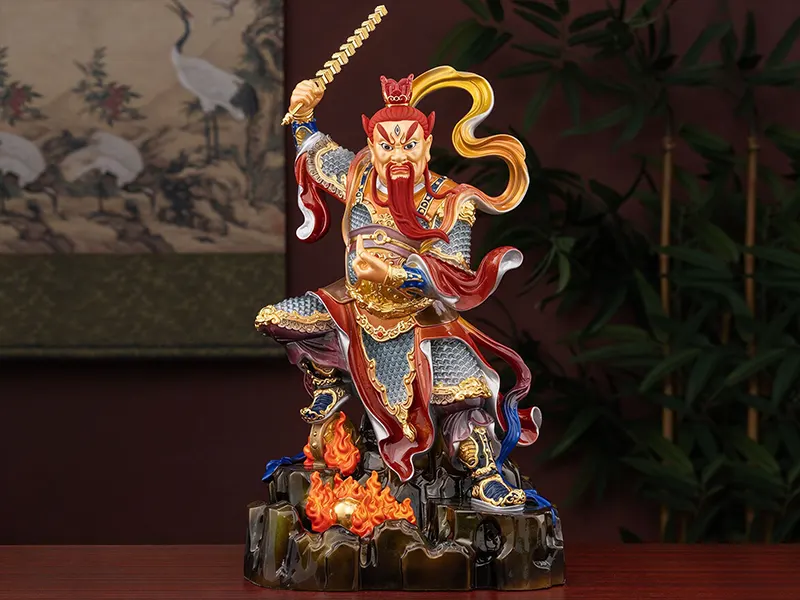
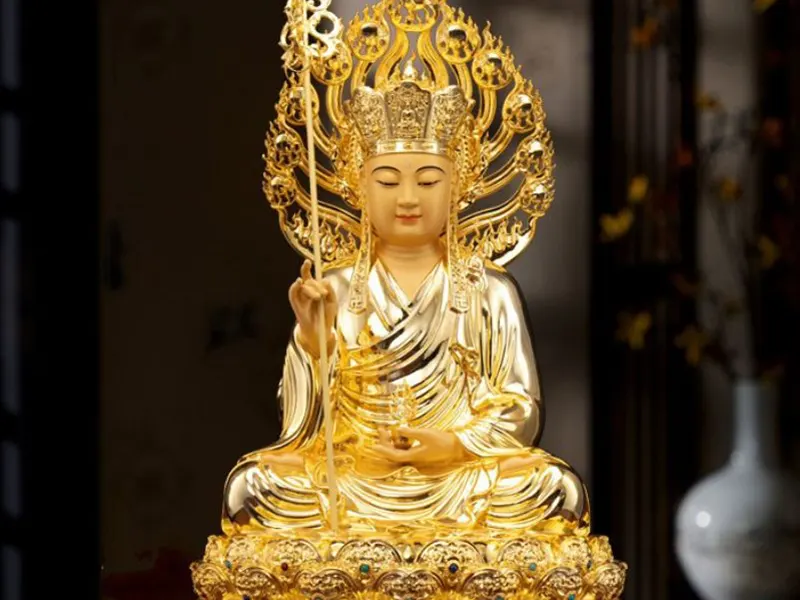
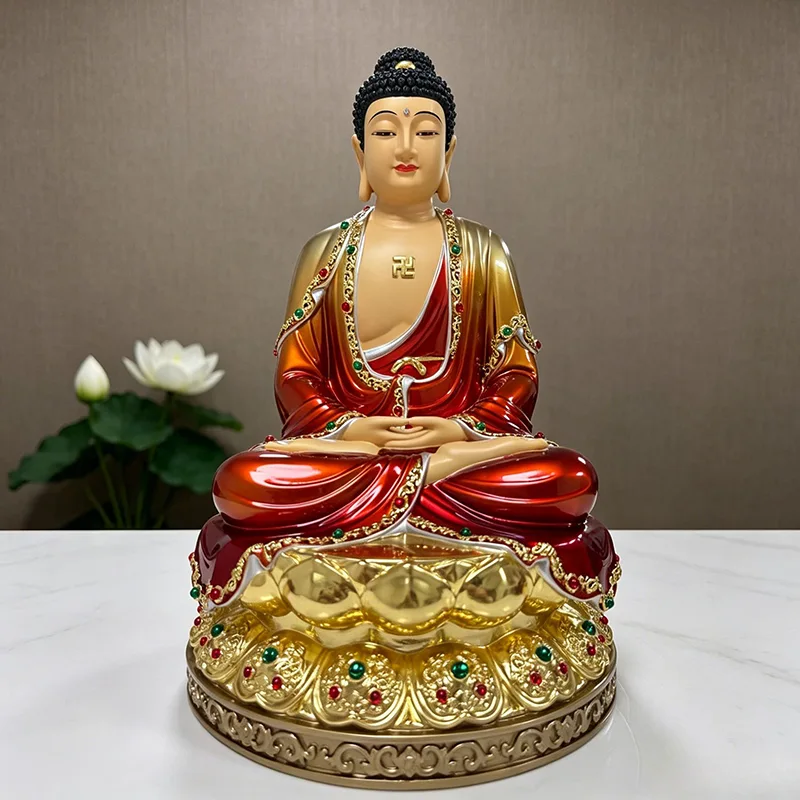
La creazione di astatua del Buddha in ottoneè una forma d'arte che unisce millenni di saggezza e maestria artigianale. Tra i vari metodi di fusione, la fusione a cera persa (nota anche come fusione a cera persa) è ampiamente riconosciuta come la tecnica più adatta per produrre statue di divinità in ottone con forme complesse e dettagli intricati. FuHui Veyly, una fabbrica diretta specializzata in statue di Buddha in ottone personalizzate, ha ereditato e innovato questo antico metodo. Questo articolo fornisce una panoramica dettagliata dell'intero processo di fusione a cera persa e considerazioni tecniche chiave per la realizzazione delle statue in bronzo dei templi.
Cos'è la fusione a cera persa?
La fusione a cera persa risale al periodo primaverile e autunnale (770–476 aC circa) ed è una delle tecniche di fusione del bronzo più significative dell'antica Cina. Il principio fondamentale è semplice: un modello è realizzato con cera d'api o paraffina, quindi rivestito con materiali refrattari per formare uno stampo. Una volta riscaldata, la cera si scioglie e fuoriesce lasciando una cavità vuota. In questa cavità viene poi colato il metallo fuso e, una volta raffreddato, la fusione è completa. Questo metodo eccelle nella produzione di forme altamente complesse, replicando fedelmente ogni dettaglio del modello in cera originale in metallo.
Il processo completo di fusione a cera persa per statue di divinità in ottone
Passaggio 1: scultura in argilla
Lo scultore inizia modellando la forma iniziale della statua della divinità in argilla, sulla base di disegni, fotografie o schizzi forniti dal cliente. Questa è la fase artisticamente più impegnativa dell'intero processo: lo scultore deve catturare accuratamente l'espressione compassionevole, la postura dignitosa e l'essenza spirituale del Buddha. Per le statue Vajrayana (tantriche), è richiesta la stretta aderenza alle proporzioni iconometriche, come specificato nei testi classici come il Sutra delle proporzioni, che coprono i rapporti facciali, le posizioni delle mani nei mudra e le dimensioni relative delle varie parti del corpo. Il modello in creta deve essere approvato dal cliente prima di procedere alla fase successiva.
Passaggio 2: produzione di stampi in silicone e modelli in cera
Una volta approvato il modello in creta, ne viene realizzato uno stampo in silicone. Nello stampo in silicone viene iniettata la cera di paraffina fusa (punto di fusione ca. 60–70°C) e dopo il raffreddamento il modello in cera viene accuratamente rimosso. Il livello di dettaglio del modello in cera determina direttamente la qualità finale del modellostatua in ottone– ogni espressione del viso, piega della veste, perla di gioielleria e ornamento dell’aureola deve essere catturato con precisione nella cera. Questa fase richiede un controllo estremamente preciso della temperatura e una manipolazione meticolosa.
Passaggio 3: costruzione del guscio (investimento)
Il modello in cera viene ripetutamente immerso in un impasto refrattario (una miscela di argilla e sabbia fine di quarzo) e rivestito con stucco, strato dopo strato, in genere da 6 a 8 strati in totale. Ogni strato deve essere asciugato all'aria e indurito prima di applicare quello successivo, formando gradualmente un guscio ceramico spesso e duro attorno alla cera. Questo processo richiede generalmente da diversi giorni a una settimana intera.
Passaggio 4: deparaffinazione e cottura in forno
Il modello in cera (ora racchiuso nel suo guscio ceramico) viene posto in un forno ad alta temperatura e riscaldato a circa 800–1000°C. La cera si scioglie e fuoriesce attraverso le aperture (alzate), lasciando uno stampo ceramico cavo. La cottura continua indurisce ulteriormente il guscio rimuovendo eventuali residui di cera e umidità, garantendo un flusso regolare del metallo durante la colata. Questo passaggio è fondamentale per determinare la qualità della fusione finale.
Passaggio 5: versamento ad alta temperatura
L'ottone fuso (contenuto di rame ≥ 95%, temperatura circa 1100–1200°C) viene versato nello stampo ceramico cavo. Il metallo liquido scorre per gravità riempiendo completamente ogni vuoto lasciato dal modello in cera. Il processo di colata deve essere eseguito con un movimento continuo per evitare un raffreddamento prematuro, che potrebbe provocare un riempimento incompleto o porosità.
Passaggio 6: rimozione e macinazione del guscio
Dopo che l'ottone si è raffreddato e solidificato, il guscio ceramico esterno viene rotto per rivelare la fusione grezza. Viene rimosso anche il materiale refrattario interno. La superficie della statua in bronzo viene quindi sottoposta a macinazione grossolana seguita da macinazione fine per rimuovere cancelli di fusione, bave e linee di divisione. Questo passaggio deve essere eseguito con attenzione per evitare di danneggiare dettagli delicati.
Passaggio 7: saldatura e assemblaggio
Le statue di grandi dimensioni sono generalmente fuse in più pezzi separati (ad esempio testa, busto, braccia, aureola, base di loto) e poi saldate insieme. Dopo la saldatura, i giunti vengono accuratamente rifiniti e lucidati per garantire l'integrità strutturale e un aspetto senza giunture.
Passaggio 8: finitura superficiale
A seconda delle esigenze del cliente si possono applicare diversi trattamenti superficiali:
1. Patina antica: ossidazione chimica o tecniche di invecchiamento manuale per ottenere un aspetto classico e antico.
2. Doratura a foglia d'oro: applicazione di foglia d'oro puro su una base laccata per una finitura maestosa e sacra.
3. Doratura al mercurio (doratura con amalgama): una tecnica tradizionale in cui un amalgama di oro e mercurio viene applicato e cotto, ottenendo uno strato d'oro durevole e di lunga durata.
4. Pittura policroma: pigmenti a base minerale applicati secondo le specifiche rituali per una colorazione ricca e vibrante.
5. Colorazione a caldo (ossidazione termica): riscaldamento controllato della superficie del bronzo per produrre una varietà di effetti cromatici.
Vantaggi principali della fusione a cera persa
La fusione a cera persa eccelle nel riprodurre dettagli scultorei eccezionalmente fini: che si tratti dell'espressione facciale del Buddha, dei gesti delle mani dei mudra, degli ornamenti dell'aureola o degli strumenti rituali, tutti sono riprodotti accuratamente. Ciò lo rende il processo preferito per le statue personalizzate delle divinità in ottone, in particolare per i templi e le sale buddiste che richiedono un'iconografia altamente precisa. Rispetto alla fusione in sabbia, la fusione a cera persa offre una finitura superficiale superiore, una migliore precisione dimensionale e la capacità di fondere forme più complesse.
Parametri tecnici chiave per la fusione a cera persa di statue di Buddha in ottone
Cera di paraffina raffinata (punto di fusione 60–70°C)
Materiale della calotta
Sabbia di quarzo + argilla refrattaria (6–8 strati)
Opzioni di finitura superficiale
Patina antica, doratura a foglia oro, doratura al mercurio, pittura policroma, colorazione a caldo
Tolleranza dimensionale
±1–3 cm (normale per la fusione artigianale)
FuHui Veyly non solo preserva la tradizione millenaria della fusione a cera persa, ma la integra anche con la moderna tecnologia di fusione di precisione, conservando l'essenza dell'artigianato tradizionale e migliorando al contempo l'accuratezza dimensionale e la qualità della superficie. La nostra fabbrica si trova a Huizhou, Guangdong, e diamo un cordiale benvenuto ai clienti provenienti da Taiwan, Malesia e da tutto il mondo che visitano e testimoniano in prima persona la completa trasformazione di una statua di divinità in ottone da modello in cera a capolavoro finito.
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.politica sulla riservatezza